ল্যাবে প্রতিদিন অনেক সংখ্যা আসে। একটি একক সংখ্যা দেখে সিদ্ধান্ত নেওয়া কঠিন। প্রশ্ন হলো, এই সংখ্যাটা স্বাভাবিক না অস্বাভাবিক? আর প্রক্রিয়া কি ঠিক পথে চলছে? এই প্রশ্নের উত্তর দেয় পরিসংখ্যান। আজ তিনটি সহজ হাতিয়ার দেখি: mean, standard deviation আর control chart।
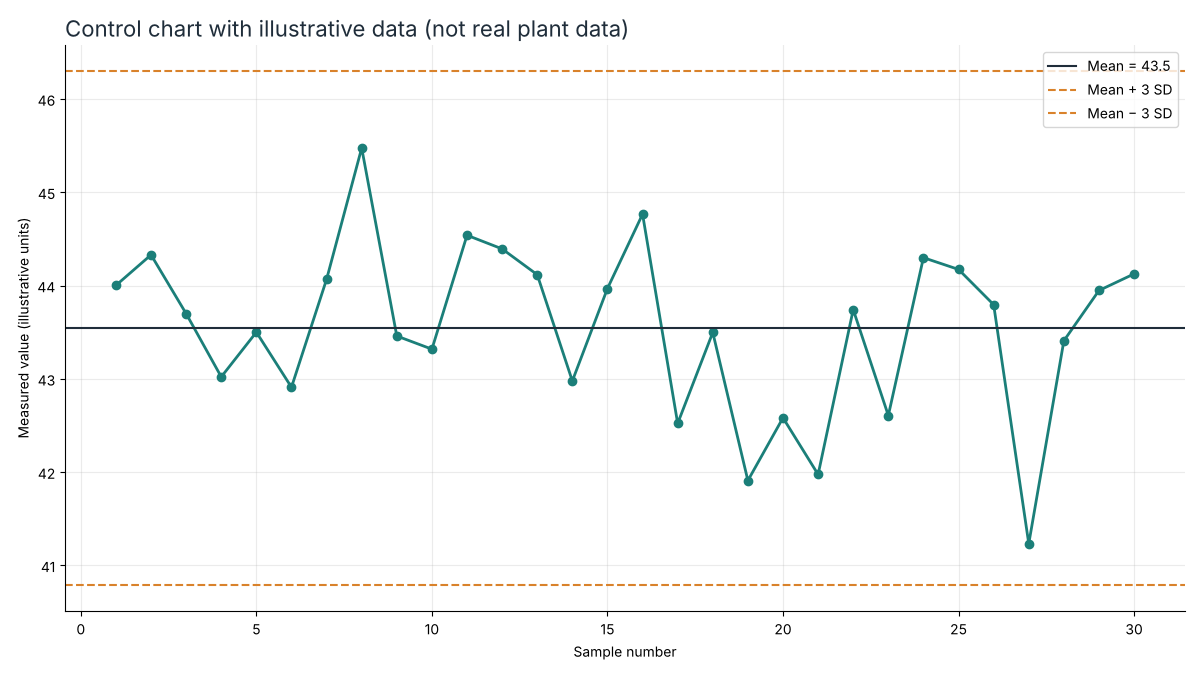
ছবির সব ডেটা কাল্পনিক। এগুলো শুধু ধারণা বোঝানোর জন্য, কোনো প্রকৃত কারখানার ফল নয়।
Mean: গড় কী বলে
Mean বা গড় হলো সব মানের যোগফল ভাগ মানের সংখ্যা।
Mean প্রক্রিয়ার কেন্দ্র দেখায়। কিন্তু কেন্দ্র ঠিক থাকলেও মানগুলো চারদিকে বেশি ছড়িয়ে থাকতে পারে। তাই আরেকটি মাপ লাগে।
Standard Deviation: ছড়ানো কতটা
Standard deviation (SD) বলে মানগুলো গড় থেকে কতটা দূরে দূরে আছে।
SD ছোট মানে প্রক্রিয়া স্থির। SD বড় মানে একই সিমেন্টের ফল এলোমেলো হচ্ছে, এবং তার কারণ খুঁজতে হবে। একই mean থাকলেও SD আলাদা হলে ঝুঁকিও আলাদা।
Control Chart: সময়ের সঙ্গে ছবি
Control chart এ নমুনা অনুযায়ী মান বসানো হয়। সাথে mean রেখা থাকে, আর mean-এর উপরে-নিচে সীমা দেওয়া হয়। সরল একটি রূপে সীমা ধরা হয়:
সীমার বাইরে একটি বিন্দু এলে সাধারণত অস্বাভাবিক কিছু সন্দেহ করা হয়। আবার একই দিকে অনেক বিন্দু পরপর এলে, বা ধারাবাহিকভাবে উপরে বা নিচে থাকলে, তাও সতর্কসংকেত।
নোট: প্রকৃত ল্যাবে control chart এর সীমা কোন চার্ট ও কোন ডেটা ধরন (ব্যক্তিগত মান, সাবগ্রুপ গড় ইত্যাদি) অনুযায়ী হিসাব হয়। উপরের সূত্র সরলীকৃত।
Specification সীমার সঙ্গে তুলনা: Cp ও Cpk
Control chart বলে প্রক্রিয়া স্থির কি না। কিন্তু স্পেসিফিকেশন মানলো কি না, সেটি দেখতে হয় আলাদা করে। এর জন্য দুটি সূচক আছে।
এখানে USL ও LSL হলো উপরের ও নিচের সীমা। Cp বলে সীমার ভেতরে প্রক্রিয়া কতটা ধরে। Cpk আরও একধাপ এগিয়ে বলে, mean কেন্দ্র থেকে সরে গেছে কি না। Cp ভালো থাকলেও Cpk কম হতে পারে, যদি mean এক পাশে সরে যায়।
Six Sigma প্রশিক্ষণে এই দুটো সূচক বহুল ব্যবহৃত। সিমেন্টের ক্ষেত্রেও একই যুক্তি খাটে, তবে সীমা আর প্রক্রিয়ার ধরন অনুযায়ী হিসাব বদলায়।
স্ট্যান্ডার্ড নিজেও একই ধারণা ব্যবহার করে
EN 197-1-এর শক্তির কনফরমিটি নিয়মে mean ও SD ব্যবহার করা হয়। সেখানে নিচের সীমার জন্য শর্তটি হলো:
এখানে হলো নির্দিষ্ট সময়ের সব autocontrol ফলের mean, তাদের SD, হলো নির্ধারিত নিচের সীমা, আর হলো গুণক যা নমুনার সংখ্যার ওপর নির্ভর করে। স্ট্যান্ডার্ডের Table 8 অনুযায়ী যখন নমুনা ২৪ থেকে ২৫টি এবং Pk = 5%, তখন ।
উৎস: BDS EN 197-1:2023 (EN 197-1:2011), Clause 9.2.2.2, Equation (2), Table 8।
মানে হলো, শুধু একটি ফল দেখে সিদ্ধান্ত হয় না। অনেক ফল মিলিয়ে গড় ও ছড়ানোর হিসাব করে বলা হয় প্রক্রিয়া কতটা নির্ভরযোগ্য।
ল্যাবে কীভাবে শুরু করবেন
- প্রতিটি ফলের তারিখ, সময়, নমুনা নম্বর ও সিমেন্টের ধরন লিখে রাখুন
- অন্তত কিছু সপ্তাহের ডেটা জমিয়ে mean ও SD হিসাব করুন
- একটি সহজ control chart বানান, এবং প্রতিটি নতুন ফল যোগ করুন
- সীমার বাইরের বিন্দু এলে আগে ল্যাবের পদ্ধতি ও যন্ত্র যাচাই করুন, তারপর প্রক্রিয়া
সংক্ষেপে
- Mean প্রক্রিয়ার কেন্দ্র দেখায়, SD ছড়ানো দেখায়
- Control chart সময়ের সঙ্গে প্রক্রিয়া স্থির কি না বলে
- Cp ও Cpk স্পেসিফিকেশন সীমার সঙ্গে তুলনা করে
- EN 197-1 শক্তির জন্য mean ও SD ব্যবহার করে, Equation (2) ও Table 8 দেখুন