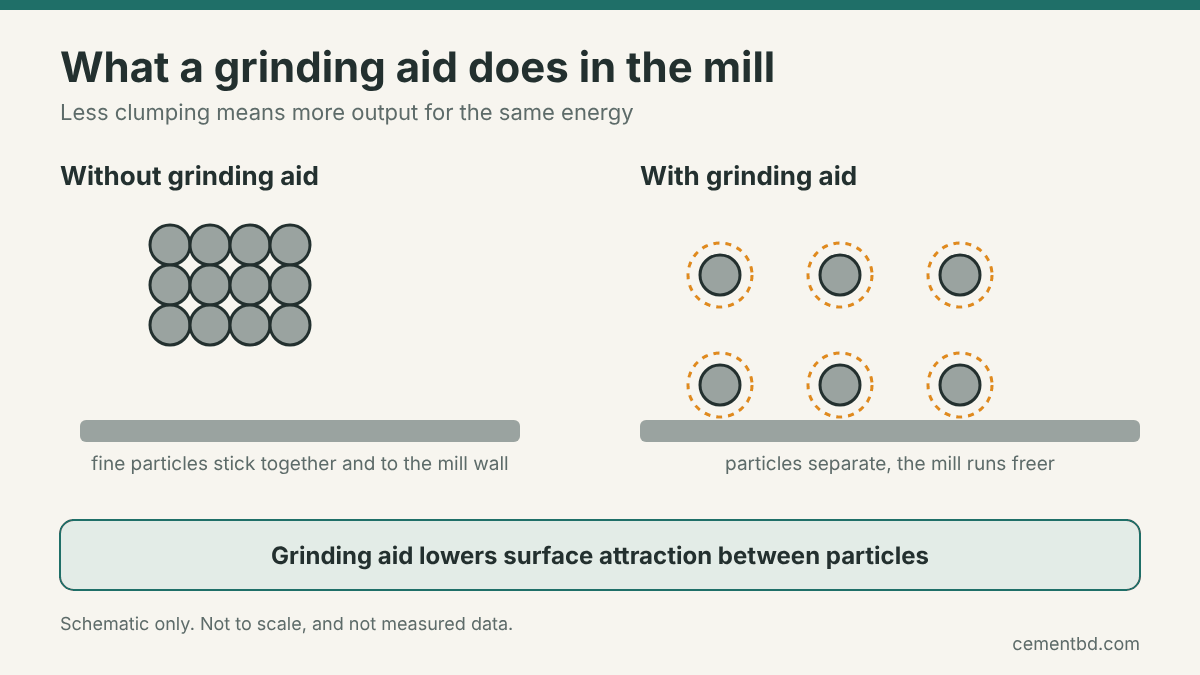
সিমেন্ট তৈরির শেষ ধাপ হলো ক্লিংকার, জিপসাম ও অন্য উপাদান একসঙ্গে মিলে (mill) গুঁড়ো করা। এই ধাপে একটি সমস্যা বারবার দেখা যায়: সূক্ষ্ম কণাগুলো একে অপরের সঙ্গে আটকে যায়, মিলের দেয়ালে লেগে থাকে, আর উৎপাদন কমে যায়। এই সমস্যা কমাতে যে রাসায়নিক যোগ করা হয়, তাকে বলে গ্রাইন্ডিং এইড (grinding aid)।
গ্রাইন্ডিং এইড কী করে?
সাধারণভাবে বললে, গ্রাইন্ডিং এইড কণার পৃষ্ঠের বল বা টান (surface tension ও electrostatic force) কমাতে সাহায্য করে বলে ধারণা করা হয়। ফলে কণা আটকে থাকার প্রবণতা কমে, আর মিল একই শক্তিতে বেশি কণা ভাঙতে পারে। এটি সাধারণ ব্যাখ্যা। কোনো নির্দিষ্ট পণ্যের কাজের ধরন তার নির্মাতার তথ্য থেকে দেখুন।
এর সাধারণ ফলাফল:
- একই সময়ে বেশি উৎপাদন (throughput)
- মিলে গুঁড়ো জমে থাকা ও ফ্লো বন্ধ হওয়ার সমস্যা কম
- নির্দিষ্ট ফাইননেস পেতে কম শক্তি খরচ
একটি সহজ সম্পর্ক ভাবতে পারেন। যদি মিলের বিদ্যুৎ খরচ এবং উৎপাদন হয়, তাহলে বিশেষ শক্তি খরচ হলো:
গ্রাইন্ডিং এইড ভালোভাবে কাজ করলে সাধারণ ধারণা অনুযায়ী এই সংখ্যাটি কমে আসে।
রাসায়নিক নিয়ে কী জানা দরকার?
বাজারের গ্রাইন্ডিং এইড পণ্যগুলোর গঠন প্রতিটি নির্মাতার কাছে আলাদা। তাই কোন পণ্যে কী আছে, তা নিজে অনুমান না করে সরবরাহকারীর লিখিত তথ্য থেকে জানা উচিত। ASTM C465 অনুযায়ী প্রসেসিং অ্যাডিশনের ট্রেড নাম, উৎস, পদার্থের প্রকৃতি ও প্রস্তাবিত মাত্রার তথ্য সরবরাহকারীর কাছে থাকা উচিত, এবং এগুলো পরীক্ষার রেকর্ডের অংশ হয়।
C465-এ কোনো নির্দিষ্ট ডোজ লেখা নেই। মাত্রা ঠিক করেন সরবরাহকারী বা উৎপাদক। পরীক্ষায় যে সর্বোচ্চ মাত্রা সব শর্ত পূরণ করে, সেটি রিপোর্টে লেখা হয়।
কেন মাত্রা খুব কম?
গ্রাইন্ডিং এইড সাধারণত খুব অল্প মাত্রায় যোগ করা হয়। তবে “অল্প” মানে নিরাপদ নয়। সাধারণ ধারণা অনুযায়ী মাত্রা বেশি হলে:
- সিমেন্টের সেটিং টাইম বদলে যেতে পারে
- বাতাসের সঙ্গে আর্দ্রতায় গুঁড়ো জমাট বাঁধার প্রবণতা বাড়তে পারে
- কিছু ক্ষেত্রে শক্তির ফল কমতে পারে
ASTM C465 সেটিং টাইমের পরিবর্তনের একটি সীমা দেয় (নিচের টেবিল দেখুন)। তাই প্রতিটি নতুন গ্রাইন্ডিং এইড বা নতুন মাত্রা চালু করার আগে সেটিং টাইম, ফাইননেস (Blaine) ও মর্টার শক্তি পরীক্ষা করে দেখা উচিত।
স্ট্যান্ডার্ড কী বলে?
সিমেন্টের স্ট্যান্ডার্ড সাধারণত বলে কোন ধরনের সংযোজন (addition) গ্রহণযোগ্য এবং তার সর্বোচ্চ সীমা কত। দুটো বিষয় আলাদা করে দেখা ভালো: উপাদানের সীমা (সিমেন্টে কত শতাংশ যোগ হতে পারে) এবং কর্মক্ষমতার সীমা (সংযোজন সিমেন্টের বৈশিষ্ট্য কতটা বদলাতে পারে)।
ASTM C150-এর প্রসেসিং অ্যাডিশনে অজৈব (inorganic) সংযোজন সর্বোচ্চ ৫.০% এবং জৈব (organic) সংযোজন সর্বোচ্চ ১.০%। EN 197-1-এ সব সংযোজন মিলিয়ে সর্বোচ্চ ১.০% (ভর অনুযায়ী) এবং জৈব সংযোজন সর্বোচ্চ ০.২%।
উৎস: ASTM C150/C150M-22 (প্রসেসিং অ্যাডিশন অংশ); BDS EN 197-1:2023 (জাতীয় ভূমিকা অনুযায়ী EN 197-1:2011-এর অভিন্ন পাঠ; §5.5); ASTM C465-99 (2005 সালে পুনঃঅনুমোদিত সংস্করণ)।
ASTM C465: গ্রহণযোগ্যতার সীমা
ASTM C465 একটি সংযোজন সিমেন্টে ব্যবহারের আগে কিছু পরীক্ষা ও সীমা দেয়। সংযোজনসহ সিমেন্ট এবং সংযোজনবিহীন নিয়ন্ত্রণ সিমেন্ট (একই উৎসের) তুলনা করে দেখা হয়, সংযোজন কতটা বৈশিষ্ট্য বদলায়। সাধারণ ধারণা অনুযায়ী প্রধান সীমাগুলো নিচে দেওয়া হলো:
| পরীক্ষা | সীমা (সংক্ষেপে) | ধারা |
|---|---|---|
| নরমাল কনসিস্টেন্সের পানি | নিয়ন্ত্রণের চেয়ে ১.০-এর বেশি বাড়বে না | §4.5.1 |
| মর্টার স্ট্যান্ডার্ড কনসিস্টেন্সের পানি | নিয়ন্ত্রণের চেয়ে ২.০-এর বেশি বাড়বে না | §4.5.1 |
| সেটিং টাইম | পরিবর্তন ১ ঘণ্টা বা ৫০%, যেটি কম | §4.5.2 |
| অটোক্লেভ এক্সপানশন | নিয়ন্ত্রণের চেয়ে ০.১০ (দৈর্ঘ্য পরিবর্তনের %) বেশি নয় | §4.5.3 |
| মর্টার কম্প্রেসিভ শক্তি (১, ৩, ৭, ২৮ দিন) | নিয়ন্ত্রণের গড় শক্তির ৯৫% বা তার বেশি | §4.5.4 |
| ড্রাইং শ্রিংকেজ | নিয়ন্ত্রণের চেয়ে ০.০২৫ (দৈর্ঘ্য পরিবর্তনের %) বেশি নয় | §4.5.5 |
| কংক্রিট কম্প্রেসিভ ও ফ্লেক্সুরাল শক্তি | নিয়ন্ত্রণের গড় শক্তির ৯০% বা তার বেশি | §4.5.6–4.5.7 |
| এয়ার-এন্ট্রেইনিং অ্যাডিশন (১৯ ± ৩% এয়ার) | প্রয়োজনীয় মাত্রা নিয়ন্ত্রণের ১২০%-এর বেশি নয় | §4.5.8 |
পানির মান সিমেন্টের ভরের শতাংশ হিসেবে। মর্টার শক্তির সীমা সব বয়সের মিলিত গড়ের ভিত্তিতে।
একই ক্লিংকারের দুটি সিমেন্ট
তুলনা ন্যায্য রাখতে, সংযোজনসহ সিমেন্ট ও নিয়ন্ত্রণ সিমেন্ট একই ক্লিংকার থেকে এবং প্রায় একই ফাইননেসে তৈরি হতে হয়। C465 অনুযায়ী ফাইননেসের পার্থক্য C115 পদ্ধতিতে ৭ m²/kg এবং C204 পদ্ধতিতে ১৩ m²/kg-এর মধ্যে রাখতে হয়। SO₃-এর পার্থক্য সিমেন্টের ভরের ০.৩%-এর বেশি হবে না (§3.1.6)।
মিলে যা ঘটতে পারে
কিছু গ্রাইন্ডিং এইড সিমেন্টের প্রবাহ এত বাড়ায় যে মিলে কণা কম সময় থাকে। এতে কণার আকারের বণ্টন ও সিমেন্টের বৈশিষ্ট্য বদলে যেতে পারে। C465 বলে, এমন ক্ষেত্রে গ্রহণযোগ্যতা নির্ধারণে অতিরিক্ত ল্যাব বা পাইলট মিলে গ্রাইন্ড করে যাচাই করা যেতে পারে। সেই ক্ষেত্রে রিপোর্টে তা উল্লেখ করতে হয় (§4.6–4.7)।
বাজার থেকে কেনার আগে যে তথ্য চাইবেন
- ট্রেড নাম, উৎস, পদার্থের প্রকৃতি ও প্রস্তাবিত মাত্রা লিখিতভাবে আছে কি না (§4.2)
- তরল হলে ঘনত্ব ও পানির হার রেকর্ডে আছে কি না (§4.2, §7)
- রিপোর্টে সর্বোচ্চ কোন মাত্রা সব শর্ত পূরণ করেছে, তা লেখা আছে কি না (§13.1.7)
- পরীক্ষাকারী ল্যাবের নাম ও অবস্থান উল্লেখ আছে কি না (§13.1.5)
- সিমেন্ট প্রস্তুতকারকদের সার্টিফিকেট রিপোর্টের সঙ্গে আছে কি না (§13.1.6)
- তরল সংযোজনের ক্ষেত্রে নির্মাতার সার্টিফিকেশন চাওয়া যায় কি না (§14)
ব্যবহারকারীর জন্য কী জানা জরুরি?
- সিমেন্টের ব্যাগে বা ডেলিভারি নোটে সংযোজনের তথ্য থাকলে সেটি দেখুন
- হঠাৎ সিমেন্টের সেটিং বা ফ্লো বদলালে সরবরাহকারীকে জিজ্ঞেস করুন কোনো উৎপাদন পরিবর্তন হয়েছে কি না
- সংযোজনের নাম বা মাত্রা জানা না থাকলে অনুমান না করে লিখিত তথ্য চান
ASTM C465-এর গ্রহণযোগ্যতার সীমা ও রিপোর্টের বিবরণের জন্য ASTM C465 লেখাটি দেখুন।
সংক্ষেপে
- গ্রাইন্ডিং এইড কণার আটকে থাকা কমিয়ে মিলের কাজ সহজ করতে পারে
- মাত্রা অল্প হলেও সেটিং, শক্তি ও ফাইননেসে প্রভাব পড়তে পারে, তাই পরীক্ষা জরুরি
- ASTM C465-এ কোনো নির্দিষ্ট ডোজ নেই; গ্রহণযোগ্যতা মাপা হয় নিয়ন্ত্রণ সিমেন্টের সঙ্গে তুলনা করে