সিমেন্ট কারখানায় গেলে সবচেয়ে চোখে পড়ে একটি বিশাল ইস্পাতের নল, যা মাটির সঙ্গে সামান্য কোণ করে শুয়ে আছে আর ধীরে ধীরে ঘুরছে। এটাই রোটারি কিলন। কারখানার বাকি যন্ত্র এই নলটিকে ঘিরেই সাজানো।
গঠন: একটি হেলানো ঘূর্ণায়মান নল
কিলন হলো লম্বা ইস্পাতের সিলিন্ডার, যার ভেতরের দেয়ালে তাপসহনশীল ইট (refractory) লাগানো থাকে। এটি সামান্য ঢালু করে বসানো এবং ধীরে ধীরে ঘোরে।
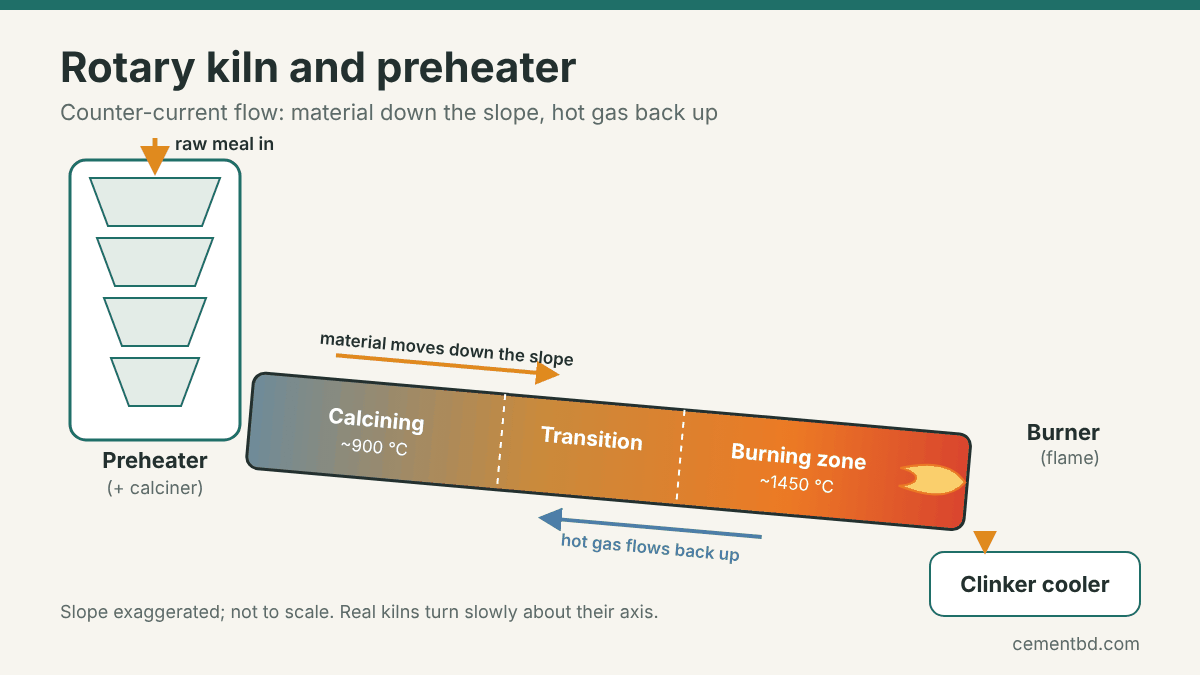
এই ঢাল আর ঘূর্ণনের কারণে ভেতরের কাঁচামাল ধীরে ধীরে উঁচু দিক থেকে নিচু দিকে এগিয়ে যায়। উল্টো দিক থেকে, নিচু প্রান্তের বার্নার থেকে গরম গ্যাস উপরের দিকে আসে। উপাদান আর গ্যাস চলে উল্টো পথে, তাই তাপ কাজে লাগে ভালোভাবে।
ভেতরে কয়েকটি তাপ অঞ্চল
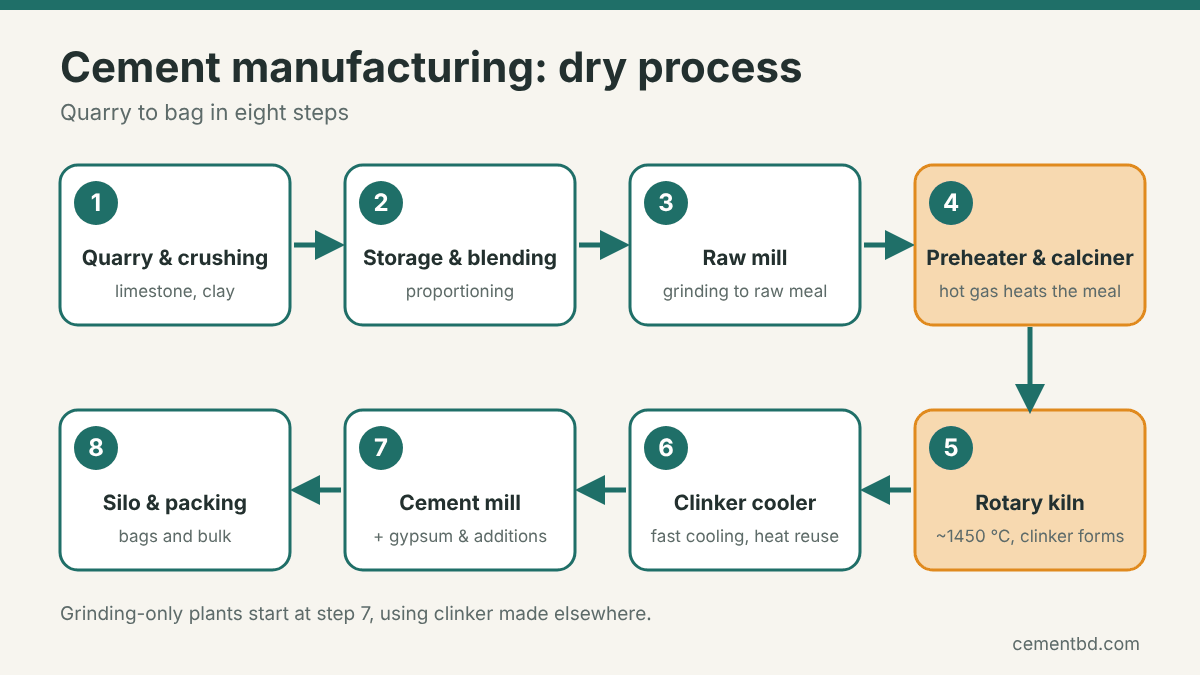
কাঁচামাল এগোতে থাকলে বিভিন্ন অঞ্চল পার হয়। এটি লম্বা কিলনের চিত্র। আধুনিক প্রিহিটার-ক্যালসিনার প্ল্যান্টে ১ ও ২ নম্বর ধাপের বড় অংশ কিলনের বাইরে, টাওয়ারে সম্পন্ন হয়।
- শুকানো ও প্রিহিটিং: আর্দ্রতা বেরিয়ে যায়, তাপমাত্রা বাড়ে
- ক্যালসিনেশন: চুনাপাথর ভেঙে চুন ও কার্বন ডাই-অক্সাইড তৈরি হয়। প্রায় ৯০০°C-এর কাছাকাছি
- ট্রানজিশন অঞ্চল: নতুন খনিজ তৈরি হতে শুরু করে
- বার্নিং বা সিন্টারিং অঞ্চল: সবচেয়ে গরম অংশ, যেখানে উপাদান আংশিক গলে ক্লিংকার গঠিত হয়। উপাদানের তাপমাত্রা প্রায় ১৪৫০°C
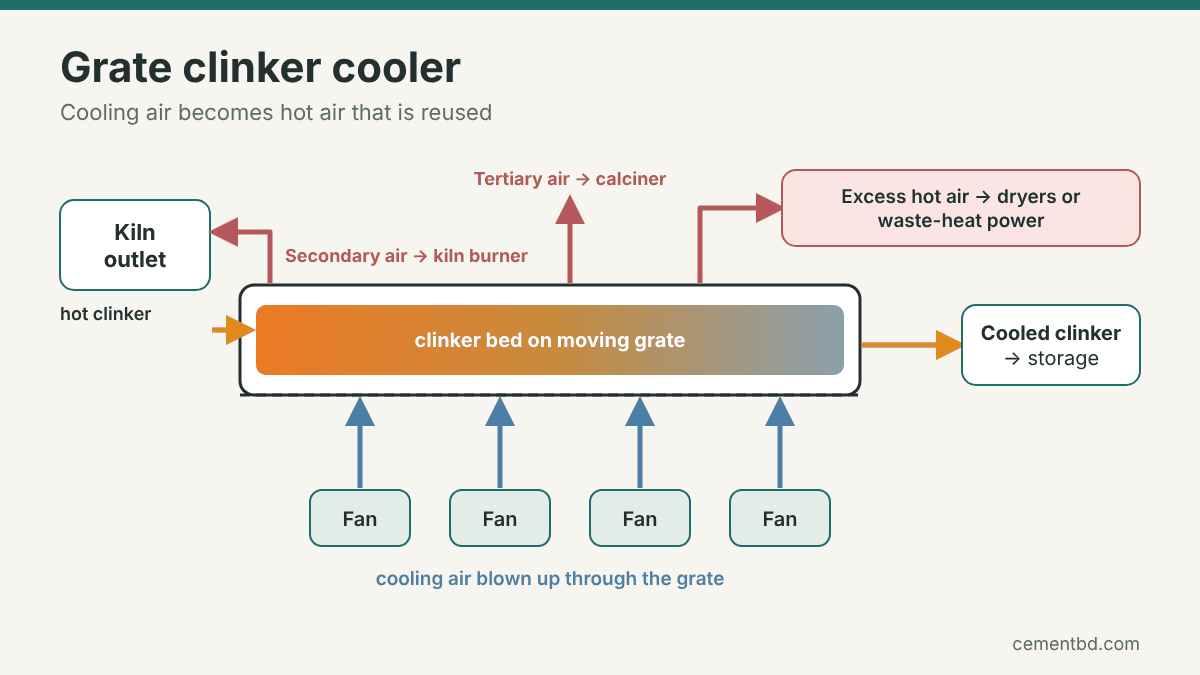
- কুলিং: কিলন ছেড়ে ক্লিংকার কুলারে যায়
বার্নারের শিখার তাপমাত্রা উপাদানের তাপমাত্রার চেয়ে অনেক বেশি হয়। এর সঠিক সংখ্যা বিভিন্ন সূত্রে ভিন্ন, তাই এখানে লিখলাম না।
প্রিহিটার ও ক্যালসিনার
আধুনিক ড্রাই প্রসেস কারখানায় কিলনের আগে একটি উঁচু টাওয়ারে থাকে প্রিহিটার (preheater)। কিলন থেকে বেরোনো গরম গ্যাস এখানে কাঁচামালকে আগে থেকেই গরম করে দেয়। অনেক প্ল্যান্টে সঙ্গে থাকে ক্যালসিনার (calciner), যেখানে আলাদা বার্নারে জ্বালানি পুড়িয়ে চুনাপাথর ভাঙার বড় অংশ কিলনে ঢোকার আগেই সেরে ফেলা হয়।
ফলে কিলনকে শুধু বাকি কাজ, অর্থাৎ ক্লিংকার তৈরির জন্য উচ্চ তাপ দিতে হয়। তাপ কম নষ্ট হয়, আর একই আকারের কিলনে বেশি উৎপাদন সম্ভব হয়।
অপারেটর কী কী দেখেন?
কিলন চালানো মানে কয়েকটি বিষয়ে ক্রমাগত নজর রাখা:
- Burning zone-এর তাপমাত্রা ও শিখার অবস্থা
- কিলন ফিডের স্থিতিশীলতা, অর্থাৎ কাঁচামাল সমান হারে ও একই গঠনে ঢুকছে কি না
- কিলনের মোটরের কারেন্ট বা টর্ক, যা ভেতরের উপাদানের আচরণ বোঝায়
- ক্লিংকারে free lime, যা পোড়ানো ঠিক হচ্ছে কি না জানায়
- কিলনের খোলের তাপমাত্রা, কারণ ভেতরের ইট ক্ষয় হলে বাইরের ইস্পাত অতিরিক্ত গরম হয়
কয়েকটি সাধারণ সমস্যা: ভেতরের দেয়ালে উপাদান জমে রিং তৈরি হওয়া, ইট ক্ষয় হওয়া, বা ফিডের গঠন ঘন ঘন বদলে যাওয়া। এগুলো ক্লিংকারের গুণমান আর উৎপাদন দুটোকেই প্রভাবিত করে।
পরিসংখ্যানের সঙ্গে সম্পর্ক
কিলনে প্রতিটি পরিমাপ, যেমন free lime বা তাপমাত্রা, সময়ের সঙ্গে ওঠানামা করে। এই ওঠানামা স্বাভাবিক না অস্বাভাবিক, তা বুঝতে সাহায্য করে কন্ট্রোল চার্ট। এ নিয়ে একটি আলাদা লেখা থাকবে।